Jako inovativní průkopník v oblasti materiálů z hliníkových slitin v Číně se společnost Jiangsu Hetuo Aluminum Wire od svého založení v roce 2019 vždy řídí potřebami zákazníků a jejím cílem je spokojenost zákazníků. Vybudovala inteligentní výrobní systém pokrývající celý průmyslový řetězec, včetně vysoce čistého hliníkového drátu, drátu z vysoce pevné hliníkové slitiny a svařovacích materiálů z hliníku a hliníkových slitin. Společnost sídlí v ekonomické rozvojové zóně Guannan v Lianyungangu s výhodnou geografickou polohou a pohodlnou dopravou. Obchodní okruh vysokorychlostní železnice zasahuje do vzdálenosti 3 kilometrů. Jako Čína Materiály pro svařování hliníku a slitin hliníku Továrna a Materiály pro svařování hliníku a slitin hliníku Dodavatelé, společnost využívá výhodu umístění Národní průmyslové základny nových materiálů v Lianyungangu k vybudování logistického systému „1hodinového zámořského okruhu“. Všechny naše produkty splňují mezinárodní normy kvality a naše exportní mapa pokrývá mnoho špičkových zahraničních trhů.
V současnosti továrna společnosti zaujímá plochu 40 000 metrů čtverečních a má 60 zaměstnanců, včetně 30 profesionálních manažerů a techniků. Pro zajištění spokojenosti zákazníků jsme zavedli pokročilé vybavení a zařízení a přísně uplatňujeme opatření kontroly kvality v každé fázi výrobního procesu. Kromě toho jsou náš systém kvality ISO-9001 a systém řízení kvality IATF 16949 profesionálně certifikovány.
Výběr správné přídavné slitiny pro svařování hliníku není druhotným hlediskem – je to primární technické rozhodnutí, které řídí odolnost proti prasklinám, pevnost spoje, korozní vlastnosti a eloxovatelnost po svařování. Interakce mezi složením základního kovu a chemií plniva určuje, zda svarová lázeň čistě ztuhne, nebo dojde k tvorbě trhlin za tepla a zda si teplem ovlivněná zóna zachová odpovídající mechanické vlastnosti pro danou aplikaci. Dvě dominantní řady plniv – 4xxx (Al-Si) a 5xxx (Al-Mg) – pokrývají většinu konstrukčních a průmyslových aplikací, ale každá slouží pro odlišnou sadu kombinací základních kovů a provozních podmínek.
4043 (Al-4,5%Si) je nejrozšířenější plnivo pro všeobecné použití , nabízející vynikající tekutost, nízkou náchylnost k praskání při smršťování a dobrou zkušenost obsluhy díky stabilnímu oblouku a snížené tendenci k rozstřiku. Jeho nižší pevnost ve srovnání s plnidly 5xxx ho činí nevhodným pro konstrukční spoje ve vysoce namáhaných aplikacích a jeho obsah křemíku vytváří tmavě šedou eloxovanou povrchovou úpravu — diskvalifikující pro architektonické a dekorativní práce. ER5356 (Al-5%Mg) poskytuje vyšší pevnost v tahu (až 290 MPa ve svařeném stavu), lepší barevnou shodu po eloxování a lepší výkon v prostředí se slanou vodou, díky čemuž je standardní volbou pro námořní výrobu, tlakové nádoby a konstrukční sestavy. Shoda materiály pro svařování hliníku a slitin hliníku Výchozím bodem kvalitního svarového inženýrství hliníku je systém specifické základní slitiny – namísto výchozího nastavení jediného plniva.
Pórovitost je nejčastější vadou kvality při svařování hliníku MIG a TIG a většina případů poréznosti v terénu má původ v kontaminaci vodíkem – nikoli v technice. Vrstva oxidu hliníku je hydroskopická: absorbuje atmosférickou vlhkost a tato vlhkost se ve svarové lázni rozkládá a uvolňuje vodík, který během tuhnutí překračuje mez rozpustnosti kovu v pevném stavu a zachycuje se jako dutiny. Povrch výplňového drátu je jednou z primárních cest zavádění vodíku. Drát vyrobený bez adekvátní kontroly čistoty povrchu – zbytkové tažné mazivo, akumulace oxidů z nesprávného skladování nebo adsorpce vlhkosti během přepravy – dodává vodík přímo do zóny oblouku bez ohledu na kvalitu přípravy základního kovu.
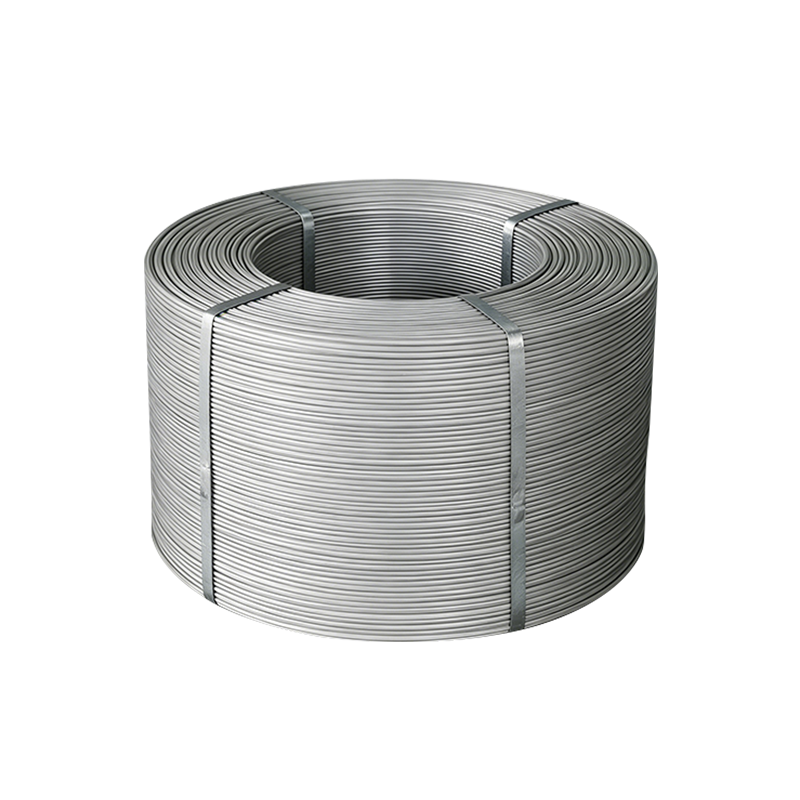
Správný protokol skladování hliníkového svařovacího drátu vyžaduje uzavřené obaly s bariérou proti vlhkosti udržované při stabilní teplotě, aby se zabránilo kondenzačním cyklům. Drát, který byl otevřen a ponechán vystavený ve vlhkém dílenském prostředí, by měl být před použitím sušen v sušárně při 70–80 °C po dobu 1–2 hodin – krok, který se ve výrobním prostředí běžně přeskakuje a je běžně odpovědný za jinak nevysvětlitelné špičky pórovitosti. Na straně výroby je čistota povrchu řízena výběrem maziva pro tažení (syntetická maziva, která se při obloukovém oblouku čistě vypařují, jsou upřednostňována před alternativami na bázi minerálního oleje), průchody čištění po tažení a hermetické balení pod inertní atmosférou nebo s vysoušedlem. Jiangsu Hetuo Aluminium Wire používá kontroly čistoty povrchu na úrovni výroby, čímž snižuje zátěž vodíku, kterou musí svářeč zvládat v dílně.
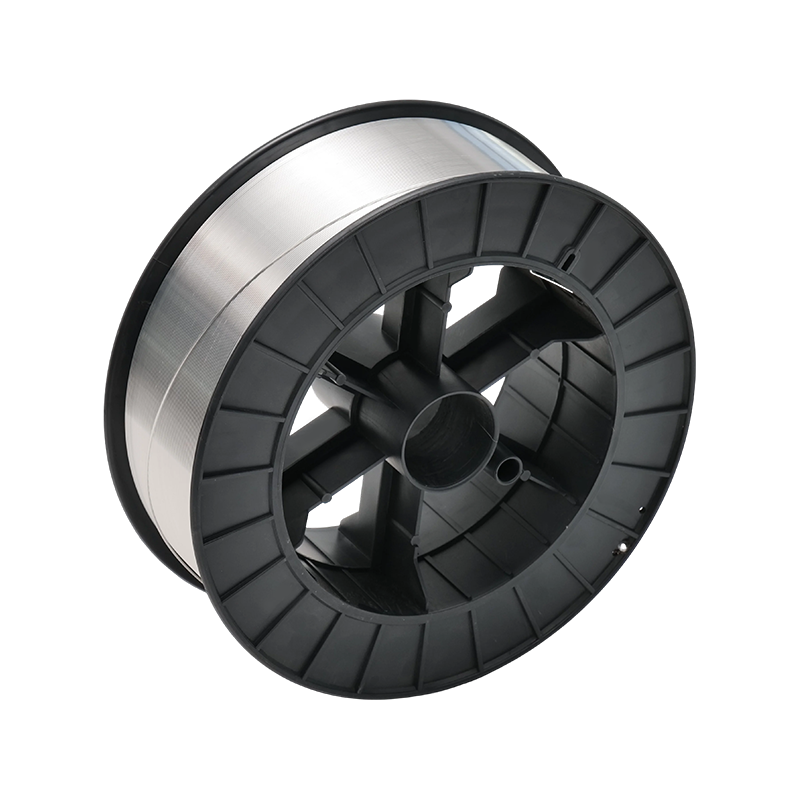
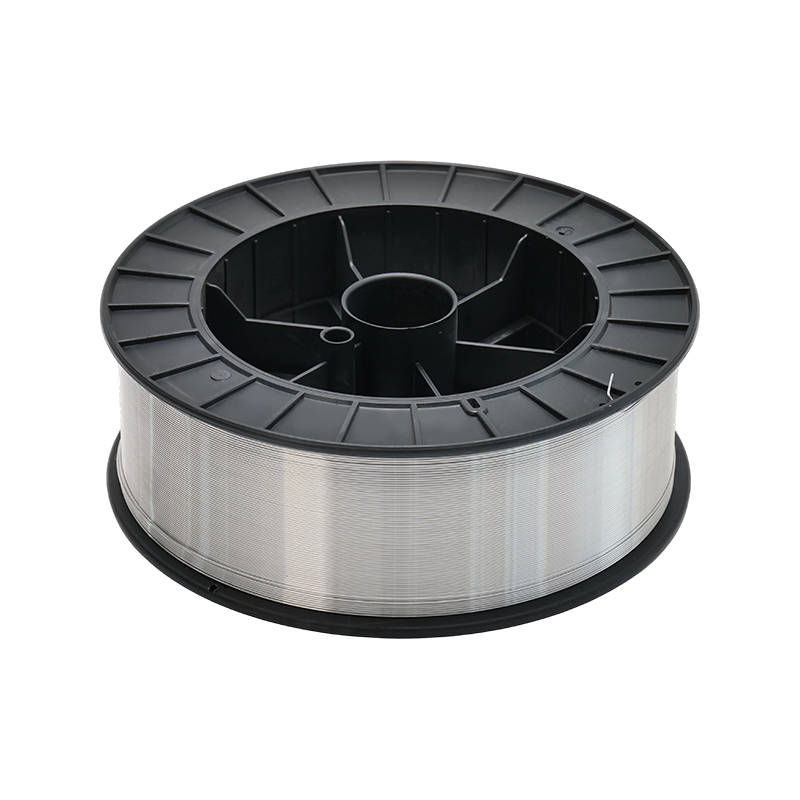
Hliníkový svařovací drát vyrábí se v celé řadě průměrů a teplot a správná specifikace závisí na svařovacím procesu, systému podávání drátu a geometrii spoje. Pro GMAW (svařování MIG) je nejběžnější rozsah průměrů 0,8–1,6 mm, přičemž 1,0 mm a 1,2 mm pokrývá většinu plechů a středních řezů. Hliníkový drát je výrazně měkčí než ocelový drát ekvivalentního průměru, což vytváří problémy s podáváním: standardní hnací válečky a vložky optimalizované pro ocel způsobují deformaci drátu, hnízdění ptáků nebo nekonzistentní podávání. U-drážka nebo rýhované hnací válce, teflonem potažené potrubí a systémy push-pull hořáků jsou standardními technickými reakcemi na charakteristiky podávání hliníku – a temperování drátu (typicky H-temper, mechanicky zpevněné) přispívá k podávání tím, že poskytuje dostatečnou pevnost sloupu, aby odolal vyboulení ve vložce.
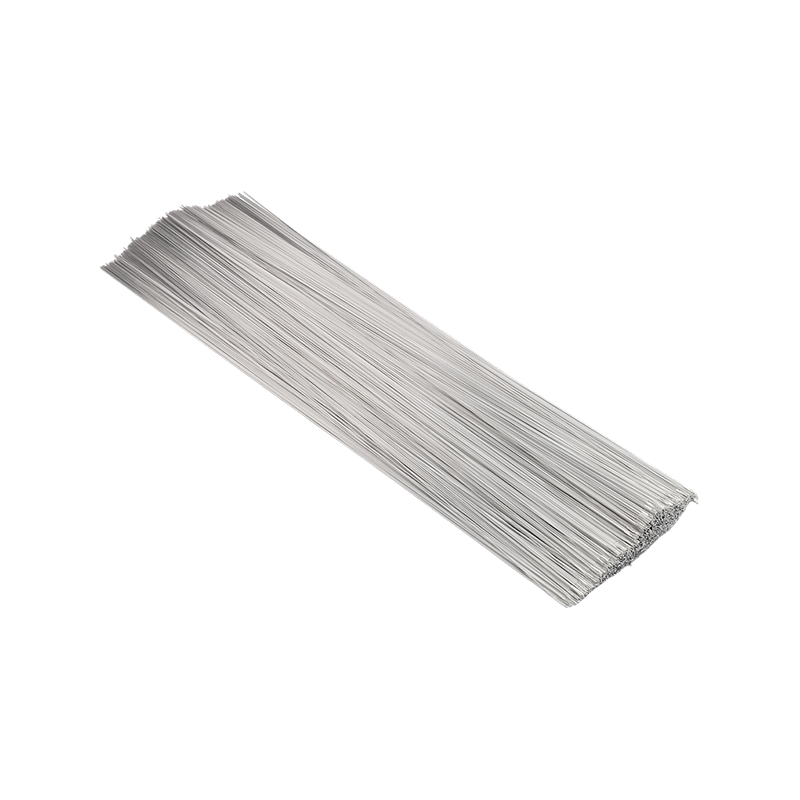
Pro GTAW (TIG svařování) se drát používá jako ručně podávaná přídavná tyč spíše než mechanicky přiváděný spotřební materiál a příslušné parametry se posouvají k přizpůsobení geometrie průměru ke spoji a stavu povrchu. TIG plnicí tyč pro hliník se obvykle dodává v narovnaných délkách řezu (standardně 1 metr) spíše než v navíjení a stav oxidů povrchu je kritičtější, protože ruka svářeče zavádí tyč přímo do obalu ochranného plynu. Orbitální a automatizované TIG systémy pro trubky a potrubí mohou používat cívkový drát s motorizovaným podáváním studeného drátu; v těchto konfiguracích jsou často specifikovány tolerance průměru drátu těsnější než standardní ±0,01 mm, aby bylo zajištěno konzistentní umístění drátu ke spoji a stabilní geometrie housenky při dlouhých automatizovaných cyklech.
| Slitina výplně | Kompatibilní základní slitiny | Pevnost při svařování (MPa) | Klíčové vlastnosti |
|---|---|---|---|
| ER4043 | 6xxx, 3xxx, slévárenské slitiny | ~186 | Vynikající tekutost, nízká citlivost na trhliny, všeobecné použití |
| ER5356 | 5xxx, 6xxx | ~290 | Vyšší pevnost, kompatibilní s eloxováním, námořní třída |
| ER4047 | 6xxx, aplikace pájení | ~140 | Vysoký obsah Si, úzký rozsah tuhnutí, minimální zkreslení |
| ER5183 | 5xxx konstrukční slitiny | ~290 | Nejvyšší pevnost 5xxx plnič, použití kryogenních a tlakových nádob |
Svařovací materiály používané v certifikované výrobě – tlakové nádoby (ASME Section IX), konstrukční práce (AWS D1.2), letecké sestavy (AWS D17.1) nebo konstrukce karoserie automobilů – musí být dodány s protokoly o zkouškách materiálu (MTR), které potvrzují chemické složení a mechanické vlastnosti podle platné normy AWS A5.10 nebo ekvivalentní normy. Nejedná se o volitelné dokumenty: jedná se o záznamy sledovatelnosti, které spojují spotřební materiál s kvalifikačním postupem svařování, a jejich absence může vyvolat zjištění neshody během kontroly svarů třetí stranou nebo auditů u zákazníka.
Kromě standardní dokumentace MTR kladou automobilové a letecké dodavatelské řetězce další požadavky. Dodavatelé s certifikací IATF 16949 musí udržovat sledovatelnost na úrovni šarže, poskytovat SPC data o kritických rozměrech (průměr, oválnost) a podporovat odesílání PPAP pomocí zpráv o měření rozměrů a indexů způsobilosti procesu. Pro výrobce, kteří kvalifikují nového dodavatele spotřebního materiálu do specifikace řízeného postupu svařování (WPS), je praktickým požadavkem kvalifikační svar s použitím nové šarže spotřebního materiálu s mechanickými zkouškami (tahem, ohybem, někdy rázem), které potvrzují, že výkon postupu je zachován. Jako výrobce s certifikací ISO 9001 a IATF 16949 podporuje Jiangsu Hetuo Aluminium Wire tento kvalifikační proces s úplnou dokumentací sledovatelnosti šarží, což výrobcům umožňuje integrovat nové dodávky spotřebního materiálu do svých řízených postupů, aniž by narušily stávající záznamy kvalifikace svarů.

Generální ředitel ( Kaihao Wang ) : +86-18961612067 / [email protected]
Zástupce generálního ředitele ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Manažer zahraničního obchodu ( Chenxu Zha ) : +86-15961627690 / [email protected]
Manažer tuzemského obchodu ( Shengjing Jin) : +86-13485055650 / [email protected]

Park malých a středních podniků, zóna ekonomického rozvoje, okres Guannan, město Lianyungang, provincie Ťiang-su, Čína
Specializujeme se na vysoce kvalitní tyče z hliníkových slitin, svařovací dráty a přesné profily
Copyright© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Velkoobchod Materiály pro svařování hliníku a slitin hliníku Dodavatelé