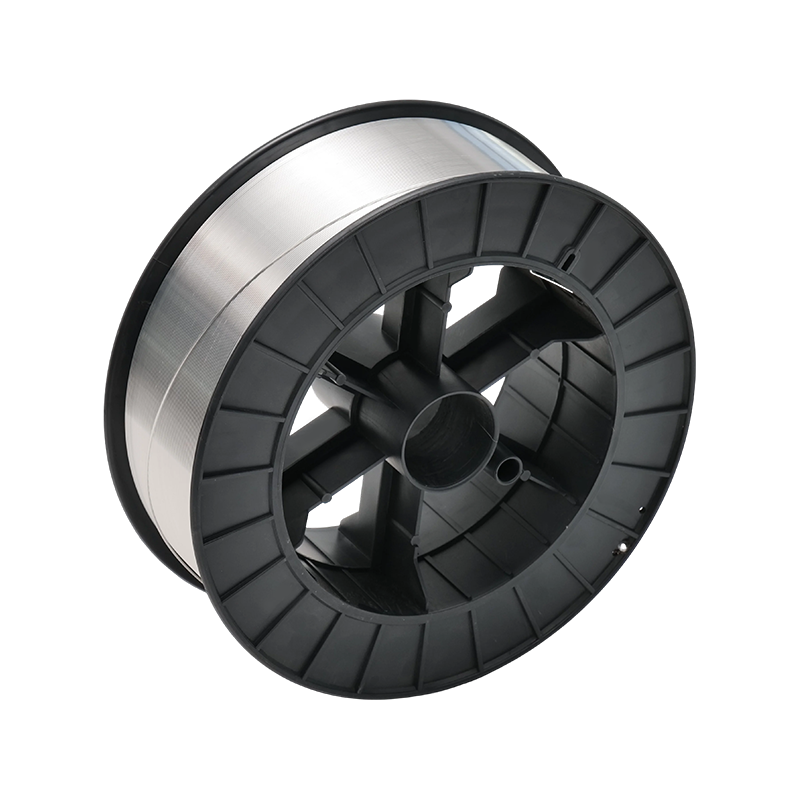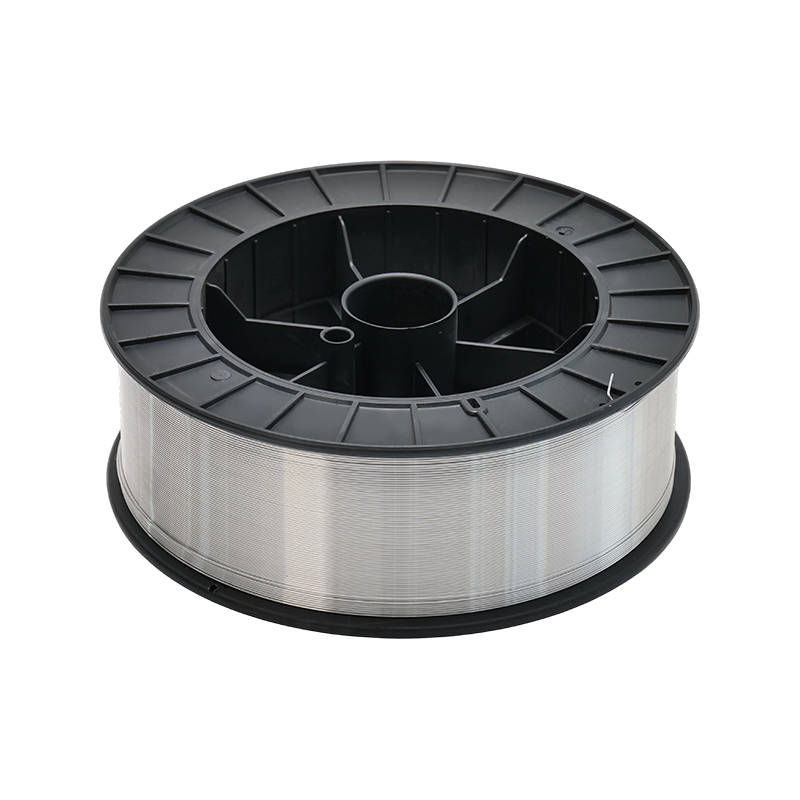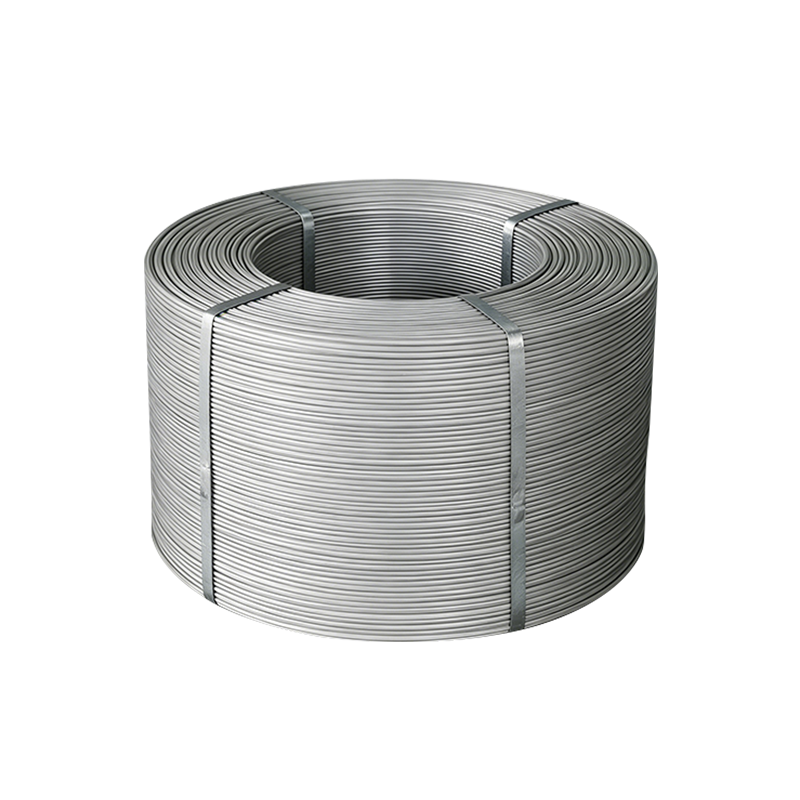


Hliníkový drát MIG vypadá zvenčí jednoduše: cívka, vrstva lesklého drátu, štítek. O tom, zda funguje dobře, rozhoduje vše, co se skrývá za tímto štítkem – která slitina, nakreslená na jaký průměr, navinutá na kterou cívku, jak vyčištěná a zabalená pro jaké klima. Velká část drátu, který opouští náš závod v Guannanu, vůbec není katalogovou položkou; je to specifikace dohodnutá se zákazníkem, který přesně ví, co má oblouk dělat. To je praktický význam zakázkového drátu MIG a níže uvedené poznámky procházejí rozhodnutími, která obvykle spadají do jednoho.
Co "Vlastní" pokrývá v objednávce drátu MIG
Podle našich zkušeností existuje ve vlastní objednávce šest proměnných a pouze první z nich má tendenci být diskutována v úvodním e-mailu. V ostatních pěti žije většina překvapení.
- Slitina a temper — například ER5356 dodávaný v tvrdším stavu pro automatizované podávání nebo ER4043 pro odlitky a opravy.
- Průměr a tolerance — 0,8, 0,9, 1,0, 1,2 nebo 1,6 mm, s povolenou odchylkou zapsanou spíše než předpokládanou.
- Odlitek a šroubovice — jak moc se drát zakřiví, jakmile opustí cívku, což rozhoduje, zda dopadne v drážce nebo vedle ní.
- Stav povrchu — zbytkové mazivo, oxidy a vlhkost na povrchu se projeví jako poréznost dlouho předtím, než kdokoli podezírá plyn.
- Formát a navíjení cívky — průměr cívky, vrtání, hmotnost a zda je vrstva navinuta náhodně nebo přesně.
- Balení a papírování — vysoušedlo, bariérové sáčky, vzor palet, štítky ve vašem jazyce a zkušební dokumenty, které váš přijímací pult očekává.
Inženýr má tendenci vlastnit první dva; sklad nebo tým kvality vlastní poslední dva. Před nakreslením první cívky musí být obě sady na stejném listu.
Začněte od základního kovu a poté vyberte výplň
Volba slitiny se téměř vždy řídí základním kovem a provozními podmínkami, nikoli naopak. Extruze 6xxx svařená kvůli vzhledu se chová velmi odlišně od desky 5083 svařené kvůli pevnosti, i když obě zakázky vypadají pod přilbou podobně. Níže uvedená tabulka uvádí logiku párování, kterou nejčastěji používáme, když zákazník místo čísla dílu pošle výkres.
| Slitina výplně | Obecné kovy se obvykle shodují | Chování v oblouku | Typický výchozí bod |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Nejměkčí a nejvíce vodivé, nejnižší pevnost | Přípojnice, tenký plech, spoje, které budou eloxovány |
| ER4043 | 6061-T6, 6063, 3003, Al-Si odlitky | Shovívavý ke krmení, hladký korálek, snáší mírně nedokonalé čištění | Generální výroba, opravy, odlitky |
| ER5356 | 5083, 5086, 6061, 7005 | Vyšší pevnost a tažnost, méně odolné vůči znečištění | Dopravní konstrukce, námořní díly, eloxované sestavy |
| ER5183 | 5083, 5086 | Nejvyšší pevnost ze čtyř běžných, ostrý oblouk | Silně zatížené svařované konstrukce |
Pokud stále mapujete známky k aplikacím, náš přehled typy hliníkových drátů, vlastnosti a aplikace svařování pokrývá metalurgii za tímto stolem hlouběji. U zakázkové objednávky záleží na tom, že jakost je nejprve pevně stanovena, protože z ní vyplývá průměr, tvrdost a balení.
Průměr, tolerance a formát cívky
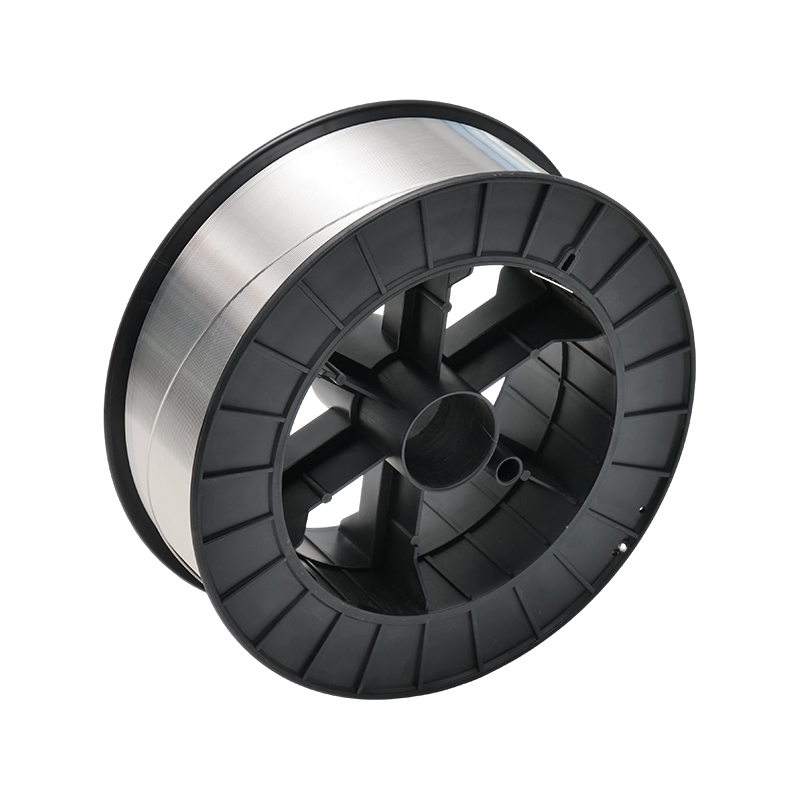 Vlastní MIG drát pro svařování hliníku Na zakázku dodávaný drát MIG pro obloukové svařování tavící elektrodou argonem; před objednáním zkontrolujte požadavky na jakost a průměr. Zobrazit produkt →
Průměr je rozhodnutí o hustotě proudu stejně jako rozhodnutí o vyplňování mezer. Drát 1,2 mm je tažným koněm pro 200–350 A na silnějších sekcích, zatímco 0,8 a 1,0 mm jsou vhodné pro pulzní práci na tenkých plechových a polohových spojích, kde musí zůstat přívod tepla nízký. Tolerance kolem této nominální hodnoty je to, co robot ve skutečnosti cítí: drát běžící v horní části jeho pásu se hladce posouvá, jeden ve spodní části se může chvět a oba mohou nést stejné vytištěné číslo.
Cast a helix si zaslouží vlastní větu. Příliš malý odlitek a drát se ve vložce zalamuje; příliš mnoho a při změnách vzdálenosti mezi kontaktem a pracovním hrotem se odchyluje od kloubní linie. U automatických článků se obvykle dohodneme na hodnotě s integrátorem zákazníka a držíme ji napříč každou cívkou v šarži, spíše než abychom ji považovali za nekontrolovaný vedlejší produkt navíjení.
Formát cívky je místo, kde může dobrý drát stále selhat. Cívka 300 mm s vrtáním 50 mm, precizně navinutou vrstvou a bez křížových bodů, poběží vysokou rychlostí podávání drátu bez zadrhávání, které pochází z drátu zachyceného pod svým sousedem. Řekněte nám podavač, držák cívky a limit užitečného zatížení a následuje balení.
Balení na cestu, nejen na polici
Hliníkový drát není křehký produkt, ale je reaktivní. Kontejner procházející vlhkým obdobím může zanechat špatně zabalenou paletu s bílým zákalem na vnější vrstvě a svarovou lázní plnou vodíku. Většinu řeší bariérová fólie, odměřené množství vysoušedla a cívka, která se neopírá přímo o dřevěnou podlahu. Pokud zakázka potřebuje kořen TIG pod výplní MIG, spárování
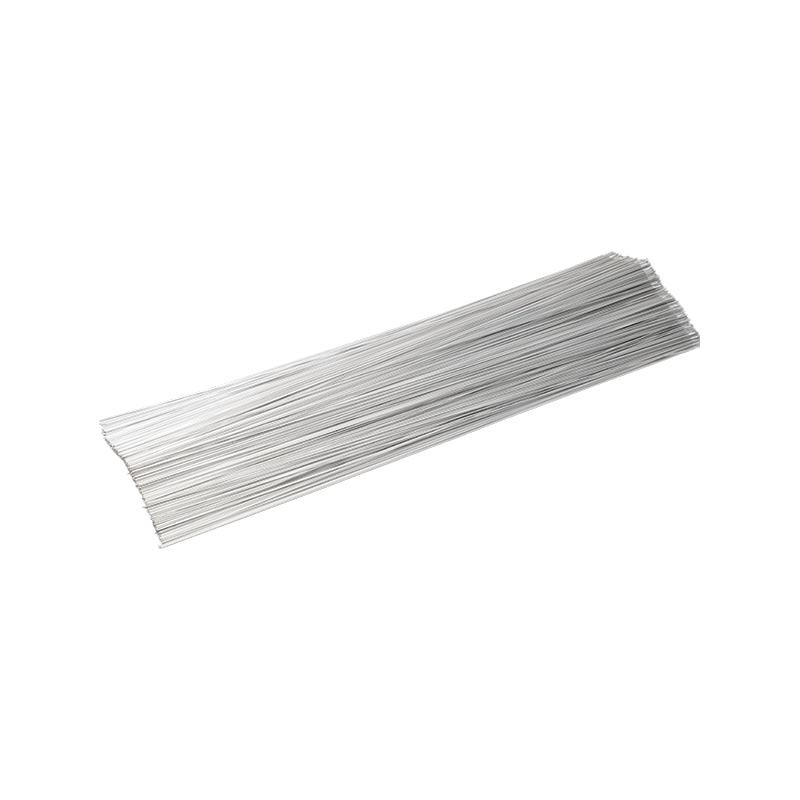 Vlastní TIG drát pro svařování hliníkových slitin Na zakázku dodávaný drát TIG pro obloukové svařování argonem bez tavení elektrod, vhodný pro práce vyžadující odpovídající kořenový průchod před plněním MIG. Zobrazit produkt →
je vyroben ze stejného slitinového materiálu, takže oba průchody zůstávají metalurgicky konzistentní.
Na etiketách záleží víc, než znějí. Číslo dílu, slitina, průměr, tepelné číslo, čistá hmotnost a typ cívky v jazyce, který vaši operátoři čtou – to jsou detaily, které brání zastavení vlasce. naše materiály pro svařování hliníku a slitin hliníku sortiment je balen podle vlastní specifikace zákazníka přesně z tohoto důvodu a exportní objednávky jsou označeny ještě předtím, než vůbec dorazí do kontejneru.
Specifikace, které požadujeme
Když zákazník zašle plně písemnou specifikaci, nabídka trvá den místo týdne. Pokud jej stavíte od začátku, toto jsou linie, které odstraňují největší riziko:
- Třída obecného kovu, tloušťka a příprava spoje.
- Slitina výplně a temper, s normou, kterou by měl splňovat.
- Jmenovitý průměr a přijatelné toleranční pásmo.
- Limity odlitku a šroubovice nebo nastavení podavače a hořáku, abychom je mohli navrhnout.
- Typ cívky, vrtání, hmotnost a vzor navíjení.
- Požadavek na povrch — suchý, bez maziva a jak je to ověřeno.
- Balení: jednotky na karton, výška palety, vysoušedlo, jazyk označení.
- Dokumenty: certifikát mlýna, zpráva o chemii a jakékoli prohlášení, které váš trh vyžaduje.
Cokoli nad rámec toho – postup svařování, preferovaný dodavatel obalů, barevný kód na přírubě cívky – je vítáno, ale o tom, zda je první zásilka použitelná, rozhoduje osm výše uvedených řádků.
Jaké důkazy o kvalitě je rozumné žádat
Zeptejte se kteréhokoli dodavatele, jak se kontroluje drát mezi výkresem a balením. V našem závodě každá výrobní fáze provádí kontrolní krok a výsledky následují číslo tepla na štítku. Na systémové straně jsme byli certifikováni podle ISO 9001 v roce 2021, CE v roce 2022 a IATF 16949 pro dodávky pro automobilový průmysl v roce 2023 – to je poslední důvod, proč naše procesní dokumentace bývá delší, než obecný výrobce očekává.
Na samotném produktu vám většinu příběhu prozradí tři kontroly: chemie v porovnání s jakostí, průměrem a stavem povrchu po celé délce cívky spíše než na koncích a zkušební svar na spoji podobném vašemu. Raději bychom tento zkušební svar provedli na vzorkové cívce, než abychom objevili nesoulad v přípravku zákazníka.
Ukázky první, svazek druhý
Vlastní drát je konverzace před nákupní objednávkou. Pošlete slitinu, průměr, cívku a fotku spoje; požádejte o vzorek navinuté cívky podle specifikace, kterou chcete koupit. Spusťte jej na stroji, který jej skutečně použije, při rychlosti podávání drátu, kterou skutečně používáte, a zkontrolujte housenku, úroveň rozstřiku a poréznost na řezané části. Pokud je potřeba něco upravit, je to nejlevnější okamžik na to, aby se to upravilo – toleranční pásmo revidované na vzorku stojí telefonát, zatímco stejná revize po přistání kontejneru stojí výrobní týden. Takto nejraději pracujeme s novými zákazníky a obvykle se tak z první objednávky stane stálá.